Кровельные воронки для ПВХ и ТПО мембран: технология установки и примыкания
Обсуждаемый вопрос
Как правильно выполнить монтаж кровельных воронок на кровлях с гидроизоляцией из ПВХ и ТПО мембран, обеспечив герметичность сварного соединения и долговечность узла примыкания?
Краткий ответ
Воронки для ПВХ и ТПО мембран оснащаются фланцем из материала, гомогенного мембране, что позволяет выполнить герметизацию методом сварки горячим воздухом. Технология монтажа включает: установку корпуса воронки в проём, механическую фиксацию фланца к основанию, приварку мембраны к фланцу с помощью автоматического или ручного сварочного аппарата при температуре 300–550 °C, установку листвоуловителя. Обязателен контроль качества сварного шва пробником.
Расширенный ответ
1. Особенности ПВХ и ТПО мембран, определяющие конструкцию воронки
Полимерные мембраны (ПВХ — поливинилхлоридные, ТПО — термопластичные полиолефиновые) принципиально отличаются от битумных материалов способом соединения. Герметизация стыков выполняется методом сварки горячим воздухом, при котором кромки материала разогреваются до температуры плавления и соединяются под давлением, образуя гомогенный шов, по прочности не уступающий основному материалу.
| Характеристика | ПВХ-мембрана | ТПО-мембрана |
|---|---|---|
| Температура сварки, °C | 300–450 | 350–550 |
| Содержание пластификаторов | 25–35 % | 0 % |
| Стойкость к УФ-излучению | Высокая (со стабилизаторами) | Очень высокая |
| Химическая стойкость | Ограниченная (к битуму, маслам) | Высокая |
| Срок службы, лет | 25–30 | 30–40 |
| Совместимость с битумом | Несовместима (требуется разделительный слой) | Совместима |
Ключевое преимущество мембранных кровель в контексте установки воронок — возможность создания полностью гомогенного соединения между мембраной и фланцем воронки, исключающего риск протечек по границе разнородных материалов.
2. Конструкция воронки для ПВХ/ТПО мембран
Воронка для полимерных мембран состоит из следующих элементов:
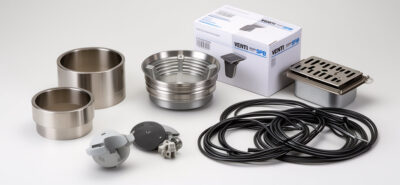
- Корпус (чаша) — изготавливается из полипропилена или ПВХ. Имеет выпускной патрубок стандартных диаметров (75, 100, 150 мм).
- Прижимной фланец под сварку — плоское кольцо из ПВХ (для ПВХ-мембран) или ТПО (для ТПО-мембран) толщиной 1,5–2,0 мм. Наружный диаметр фланца — 350–500 мм. Именно к этому фланцу приваривается кровельная мембрана.
- Крепёжный фланец (опционально) — металлическое кольцо с отверстиями под механический крепёж, устанавливаемое поверх сварочного фланца для дополнительной фиксации к основанию.
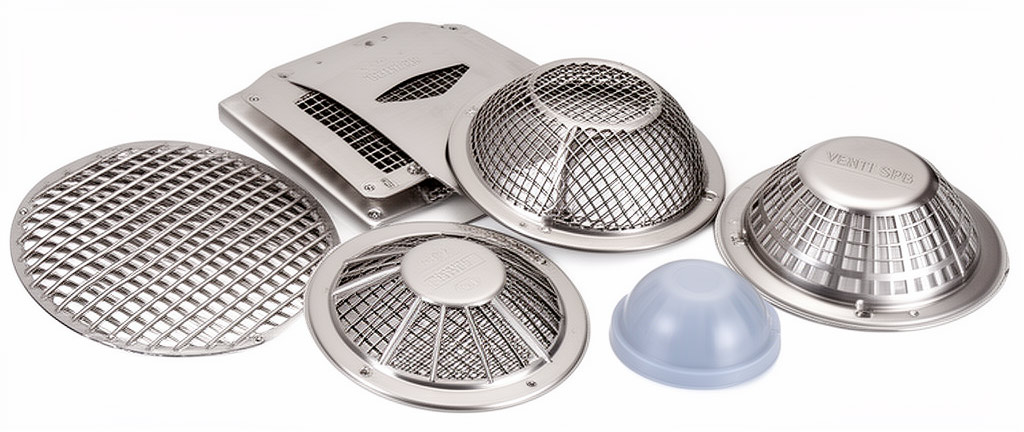
- Листвоуловитель — съёмный элемент из полипропилена или нержавеющей стали.
- Надставной элемент — для инверсионных и балластных кровель.
3. Технология монтажа: пошаговая инструкция
Шаг 1. Подготовка проёма и установка корпуса
Проём в плите перекрытия выполняется диаметром, превышающим диаметр корпуса воронки на 20–30 мм. Корпус воронки устанавливается в проём, выравнивается по горизонтали и фиксируется к несущему основанию. Выпускной патрубок соединяется с водосточным стояком через компенсационный патрубок. Пространство между корпусом и плитой заполняется монтажной пеной.
Шаг 2. Укладка утеплителя и разделительного слоя
Плиты утеплителя укладываются с обходом воронки. Для ПВХ-мембран обязателен разделительный слой (геотекстиль плотностью не менее 300 г/м²) между утеплителем и мембраной, а также между мембраной и битумосодержащими материалами. ТПО-мембраны допускают прямой контакт с битумом и пенополистиролом.
Шаг 3. Раскрой и укладка мембраны
Мембрана раскатывается по поверхности кровли с нахлёстом на зону установки воронки. В месте расположения воронки в мембране вырезается отверстие диаметром на 20–30 мм меньше внутреннего диаметра чаши. Края выреза должны быть ровными, без надрывов. Мембрана временно фиксируется по периметру.
Шаг 4. Приварка мембраны к фланцу воронки
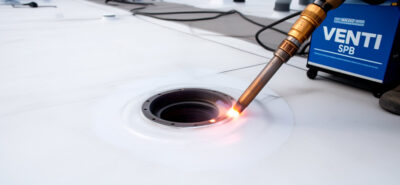
Это наиболее ответственный этап монтажа. Сварочный фланец воронки укладывается на мембрану соосно с корпусом. Сварка выполняется автоматическим сварочным аппаратом (предпочтительно) или ручным феном со специальной насадкой для сварки круговых швов.
Параметры сварки:
- Температура: 300–450 °C для ПВХ, 350–550 °C для ТПО (уточняется по рекомендациям производителя мембраны).
- Скорость сварки: 1,5–3,0 м/мин для автоматического аппарата.
- Давление прижимного ролика: 40–60 Н.
- Ширина сварного шва: не менее 20 мм (по рекомендации производителя, обычно 30–40 мм).
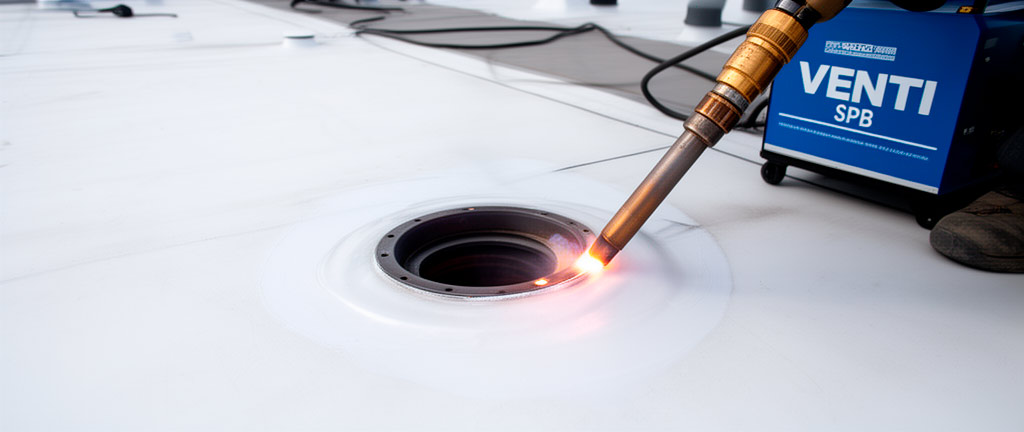
Сварка выполняется в два прохода: первый — пробный на малой скорости для разогрева материала, второй — рабочий с оптимальными параметрами. После сварки шов должен остыть без механических воздействий в течение 5–10 минут.
Шаг 5. Механическая фиксация (при необходимости)
Поверх сварочного фланца может устанавливаться металлический крепёжный фланец, который фиксируется к основанию саморезами с шагом 150–200 мм. Это обеспечивает дополнительную ветровую надёжность узла.
Шаг 6. Установка листвоуловителя
Листвоуловитель устанавливается в чашу воронки после полного остывания сварных швов. Проверяется плотность посадки и отсутствие люфта.
4. Контроль качества сварного шва
Контроль качества сварного соединения мембраны с фланцем воронки — обязательная процедура, регламентированная СТО НОСТРОЙ 2.13.81-2012. Методы контроля:
| Метод | Инструмент | Критерий приёмки |
|---|---|---|
| Визуальный осмотр | Визуально | Ровный шов без подрезов, пузырей, непроваров; наличие выпота материала по краю шва |
| Механический тест пробником | Щуп-пробник (толщина 0,5 мм) | Щуп не должен проникать в шов на глубину более 2 мм |
| Тест на отрыв (разрушающий) | Разрывная машина | Разрыв должен происходить по основному материалу, а не по шву |
| Вакуумный тест | Вакуумная камера с мыльным раствором | Отсутствие пузырей при разрежении 0,5 бар |
| Искровой тест (для ПВХ) | Электроискровой дефектоскоп | Отсутствие пробоя при напряжении 20–30 кВ |
Наиболее распространённый метод операционного контроля — проверка пробником. Сразу после остывания шва (через 5–10 минут) по всей длине шва проводят металлическим щупом толщиной 0,5 мм с закруглённым концом. Щуп не должен проникать в шов. При обнаружении дефекта участок шва вырезается и накладывается заплата из мембраны с перекрытием дефектного участка не менее чем на 50 мм во все стороны.
5. Особенности монтажа воронок на различных типах мембранных кровель
5.1. Балластная кровля
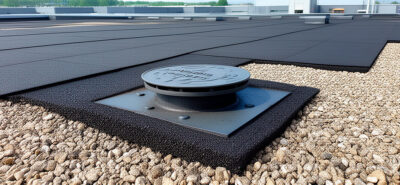
На балластных кровлях (с пригрузкой гравием или тротуарной плиткой) обязательна установка надставного элемента, выводящего листвоуловитель на уровень балластного слоя. Вокруг надставного элемента устраивается дренирующий слой из гравия фракции 20–40 мм для предотвращения заиливания.
5.2. Инверсионная кровля
В инверсионных кровлях утеплитель расположен над гидроизоляцией. Воронка должна обеспечивать отвод воды как с поверхности кровли, так и из толщи утеплителя. Для этого применяются двухуровневые воронки с дренажными отверстиями в корпусе на уровне гидроизоляции.
5.3. Механически закреплённая мембрана
При механическом креплении мембраны к основанию воронка является точкой концентрации напряжений. Рекомендуется усиленное крепление мембраны в радиусе 0,5 м от воронки с шагом крепежа 150–200 мм (против стандартных 300–400 мм).
6. Типичные ошибки при сварке и их последствия
| Ошибка | Причина | Последствие | Способ устранения |
|---|---|---|---|
| Непровар шва | Недостаточная температура или скорость | Отслоение мембраны от фланца | Повторная сварка с корректировкой параметров |
| Пережог материала | Избыточная температура или низкая скорость | Деструкция ПВХ, потеря эластичности | Вырезка дефектного участка, установка заплаты |
| Смещение фланца при сварке | Отсутствие временной фиксации | Несоосность фланца и корпуса | Демонтаж, повторная установка с фиксацией |
| Загрязнение свариваемых поверхностей | Пыль, влага, масло на мембране | Непровар, пористость шва | Очистка растворителем, повторная сварка |
| Сварка при отрицательной температуре | Нарушение технологии | Хрупкость шва, растрескивание | Прогрев зоны сварки, соблюдение температурного режима |
Заключение
Монтаж кровельных воронок на ПВХ и ТПО мембранах методом сварки горячим воздухом обеспечивает наиболее надёжное и долговечное соединение по сравнению с другими типами кровель. Гомогенность сварного шва исключает риск протечек по границе разнородных материалов. Ключевые условия качественного монтажа: точное соблюдение температурного режима сварки, чистота свариваемых поверхностей, обязательный контроль каждого шва пробником и соблюдение требований СТО НОСТРОЙ 2.13.81-2012.
Нормативные ссылки
- СП 17.13330.2017 «Кровли»
- СТО НОСТРОЙ 2.13.81-2012 «Кровли. Кровельные работы. Правила и контроль выполнения»
- СП 30.13330.2020 «Внутренний водопровод и канализация зданий»
- ГОСТ Р 56706-2015 «Материалы кровельные полимерные. Метод определения прочности сварного соединения»